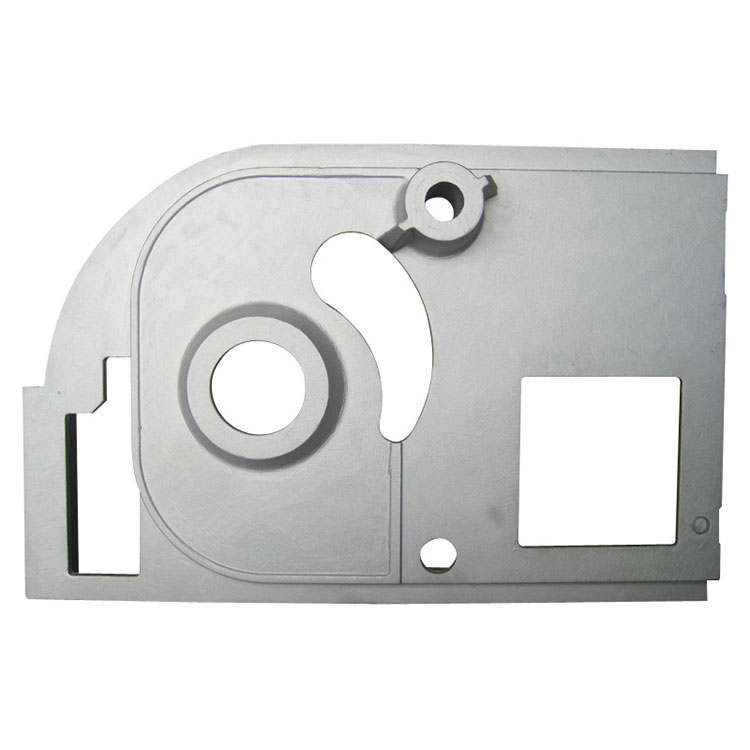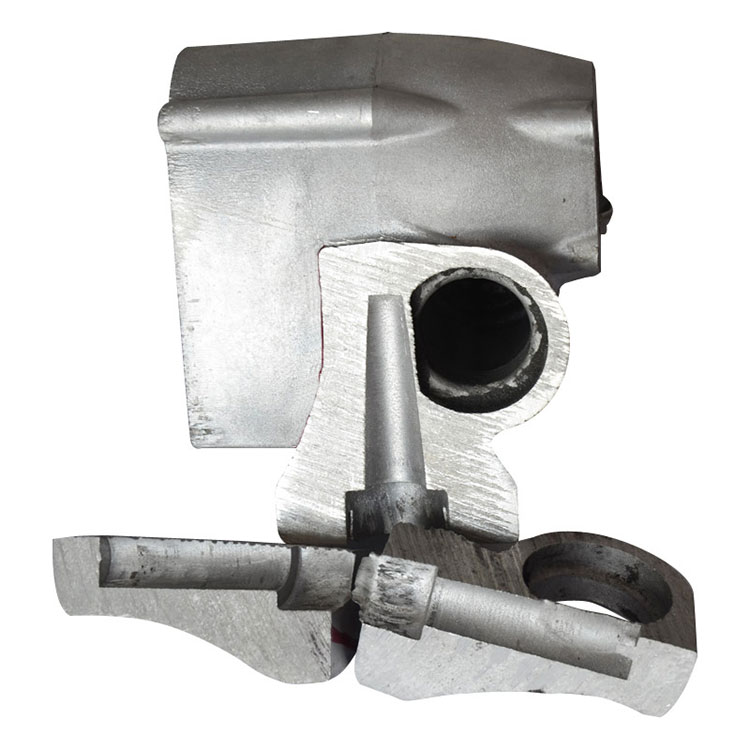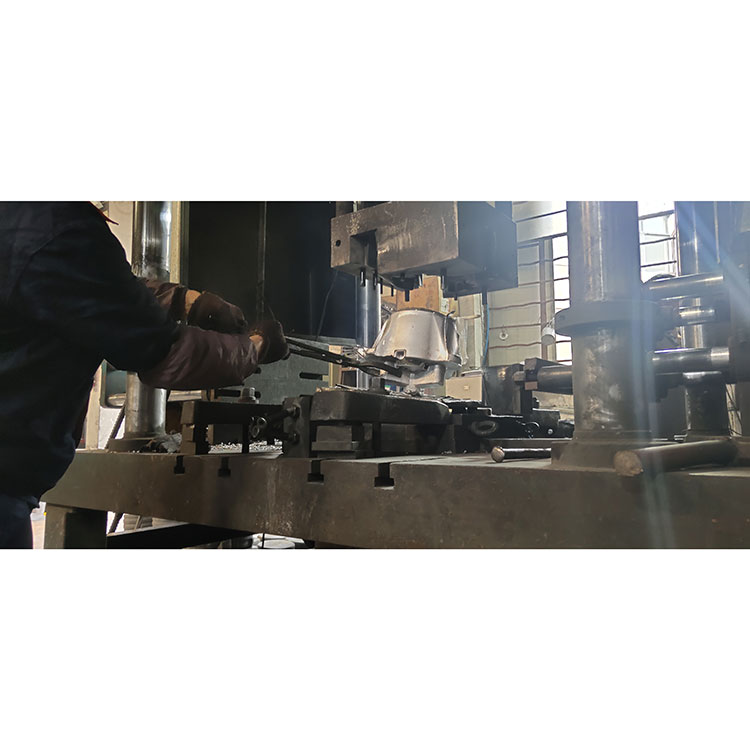
Als erfahrener Hersteller von AluminiumgussteilenXuxingbietetNiederdruck-DruckgussLösungen für industrielle Anwendungen, die eine kontrollierte Metallfüllung, gleichbleibende Qualität und zuverlässige mechanische Leistung erfordern. Das Verständnis dieses Prozesses hilft Ingenieuren und Einkaufsteams bei der Auswahl der richtigen Fertigungsmethode für anspruchsvolle Komponenten.
Niederdruck-Druckguss ist ein Metallumformungsprozess, bei dem geschmolzene Aluminiumlegierungen mithilfe eines kontrollierten Gasdrucks aus einem versiegelten Warmhalteofen in eine Dauerform gedrückt werden. Im Gegensatz zum Schwerkraftguss ermöglicht dieses Verfahren eine kontrollierte Befüllung von unten nach oben und eine kontinuierliche Druckzufuhr während der Erstarrung. Diese Eigenschaften tragen dazu bei, Turbulenzen zu reduzieren, bestimmte Gussfehler zu minimieren, die Materialausnutzung zu verbessern und die Produktion von Komponenten mit konsistenten mechanischen Eigenschaften zu unterstützen. Zu den üblichen Anwendungen gehören Automobilräder, Zylinderköpfe, Motorkomponenten, Laufräder und Industrieteile. Dieser Leitfaden erläutert die Funktionsweise des Prozesses, seine Vorteile und Grenzen, die Materialauswahl, die Qualitätskontrolle und die Faktoren, die Käufer bei der Auswahl eines Gusslieferanten berücksichtigen sollten.
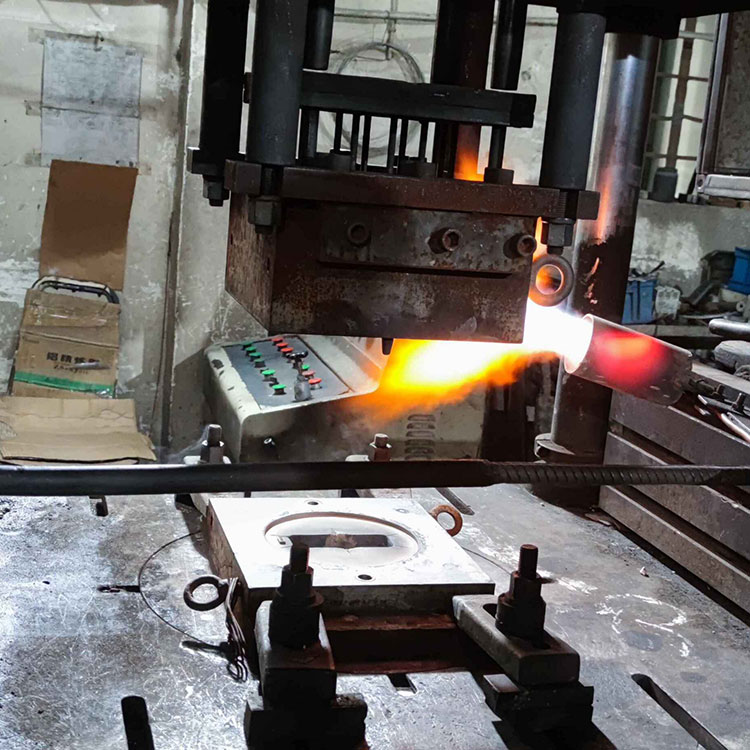
1. Was ist Niederdruck-Druckguss?
2. Wie funktioniert der Herstellungsprozess?
3. Was sind die Hauptvorteile?
4. Welche Branchen nutzen Niederdruck-Druckguss?
5. Welche Materialien sind geeignet?
6. Wie schneidet es im Vergleich zu anderen Casting-Methoden ab?
7. Was bestimmt die Gussqualität?
8. Wie sollten Sie einen Gusslieferanten auswählen?
Niederdruck-Druckguss, allgemein als LPDC abgekürzt, ist eine Dauerformgusstechnik, bei der ein relativ niedriger Gasdruck geschmolzenes Metall durch ein Steigrohr nach oben und in einen Formhohlraum drückt. Das Metall füllt den Hohlraum kontrolliert und bleibt während der Erstarrung unter Druck.
Aluminiumlegierungen werden in diesem Verfahren häufig verwendet, da sie eine nützliche Kombination aus geringem Gewicht, Korrosionsbeständigkeit, Wärmeleitfähigkeit und mechanischer Festigkeit bieten. Das Verfahren eignet sich besonders für Bauteile, die strukturelle Integrität und wiederholbare Produktionsqualität erfordern.
Im Gegensatz zum herkömmlichen Schwerkraftguss, bei dem geschmolzenes Metall in erster Linie durch die Schwerkraft in die Form transportiert wird, bietet LPDC eine aktive Kontrolle über den Füllprozess. Im Vergleich zum Hochdruck-Kokillenguss werden im Allgemeinen langsamere Füllgeschwindigkeiten und niedrigere Einspritzdrücke verwendet.
Laut Xuxings Informationen zum Niederdruck-Druckguss ist die Kontrolle der Metalltemperatur, der Formtemperatur, der Füllgeschwindigkeit und der Druckhaltezeit von entscheidender Bedeutung, um solide Aluminiumgussteile zu erhalten.
Der Niederdruck-Kokillengussprozess umfasst mehrere aufeinander abgestimmte Schritte. Jede Stufe beeinflusst die Dichte, Maßhaltigkeit, Oberflächenbeschaffenheit und mechanischen Eigenschaften des endgültigen Bauteils.
Die Aluminiumlegierung wird geschmolzen und auf eine geeignete Temperatur gebracht. Bediener müssen die Sauberkeit und Temperatur der Schmelze kontrollieren, um das Risiko von Oxideinschlüssen, wasserstoffbedingter Porosität und vorzeitiger Erstarrung zu verringern.
Das geschmolzene Metall wird in einem geschlossenen Ofen unterhalb der Form gehalten. Kontrollierter Gasdruck, typischerweise durch Druckluft oder ein geeignetes Inertgassystem bereitgestellt, drückt das Metall durch ein Steigrohr nach oben in den Formhohlraum.
Das Befüllen von unten nach oben trägt dazu bei, die Turbulenzen zu reduzieren, die mit unkontrolliertem Ausgießen einhergehen. Das tatsächliche Druckprofil hängt von der Legierung, der Formgeometrie, der Hubhöhe und den Bauteilanforderungen ab.
Nachdem sich der Formhohlraum gefüllt hat, wird der Druck aufrechterhalten, um die Zufuhr von flüssigem Metall in Bereiche zu unterstützen, die sich noch verfestigen. Der richtige Druckzeitpunkt unterstützt die gerichtete Erstarrung und kann schrumpfungsbedingte Defekte reduzieren.
Sobald der Guss ausreichend erstarrt ist, wird der Druck abgelassen und die Form geöffnet. Das Bauteil wird entfernt und alle erforderlichen Beschnitte, Wärmebehandlungen, Bearbeitungen oder Oberflächenveredelungen werden durchgeführt.
Die Prüfmethoden werden entsprechend der Funktion und den Zeichnungsanforderungen des Teils ausgewählt. Gegebenenfalls können Maßmessungen, Sichtprüfungen, mechanische Prüfungen und Röntgenuntersuchungen eingesetzt werden.
LPDC wird für sein ausgewogenes Verhältnis von Metallflusskontrolle, Gussintegrität und Produktionseffizienz geschätzt. Zu den Hauptvorteilen gehören die folgenden.
Diese Vorteile ergeben sich nicht automatisch. Um die erforderlichen Ergebnisse zu erzielen, müssen die Sauberkeit der Legierung, das Formendesign, das Temperaturmanagement, die Kühlbedingungen und die Prozessüberwachung kontrolliert werden.
Niederdruck-Druckguss wird häufig für Aluminiumkomponenten verwendet, bei denen es auf Festigkeit, Maßhaltigkeit und zuverlässige Innenqualität ankommt.
Zu den typischen Anwendungen gehören Aluminiumräder, Zylinderköpfe, Motorkomponenten, Aufhängungsteile und ausgewählte Strukturkomponenten. Diese Teile erfordern möglicherweise eine Kombination aus reduziertem Gewicht, Ermüdungsbeständigkeit und zuverlässiger Leistung bei wiederholter Belastung.
Hersteller von Industrieanlagen verwenden Gehäuse, Laufräder und andere Komponenten aus Aluminiumguss, die von einer kontrollierten Befüllung und endkonturnahen Produktion profitieren. Abhängig von der Konstruktion kann das Gießen den Bearbeitungsaufwand im Vergleich zur Herstellung eines Teils vollständig aus dem Vollen reduzieren.
Pumpenkomponenten, Laufräder und zugehörige Teile können von dem Verfahren profitieren, wenn ihre Geometrie und Legierungsanforderungen geeignet sind. Für Komponenten, die Flüssigkeiten oder Betriebsdruck ausgesetzt sind, können zusätzliche Bearbeitungs- und Druck- oder Dichtheitsprüfungen erforderlich sein.
Mit geeigneten Sandkernen oder anderen Kernsystemen können komplexe Gussteile mit Innenkanälen hergestellt werden. Diese Merkmale ermöglichen es Ingenieuren, Geometrien zu erstellen, deren Herstellung allein durch maschinelle Bearbeitung schwierig oder teuer wäre.
Aluminiumlegierungen gehören zu den am häufigsten für LPDC verwendeten Materialien. Die geeignete Sorte hängt von den Festigkeitsanforderungen, der Duktilität, der Korrosionsbeständigkeit, den Wärmebehandlungsanforderungen und der Betriebsumgebung des Bauteils ab.
| Material oder Legierung | Typische Merkmale | Mögliche Anwendungen |
|---|---|---|
| A356-Aluminiumlegierung | Gute Gießbarkeit, Korrosionsbeständigkeit und Möglichkeit zur Wärmebehandlung | Automobilräder, Strukturkomponenten und ausgewählte Maschinenteile |
| Al-Si-Mg-Aluminiumlegierungen | Nützliche Kombination aus Festigkeit, Gießbarkeit und Wärmebehandlungsreaktion | Technische Komponenten, die mechanische Leistung erfordern |
| Andere geeignete Aluminiumlegierungen | Die Eigenschaften variieren je nach Zusammensetzung und Verarbeitungsbedingungen | Kundenspezifische Gussteile, die für spezifische Serviceanforderungen entwickelt wurden |
A356 wird häufig für Anwendungen in Betracht gezogen, die ein Gleichgewicht zwischen Festigkeit und Duktilität erfordern. Die Legierungsbezeichnung allein garantiert jedoch keine endgültigen Eigenschaften. Chemische Zusammensetzung, Gussbedingungen, Wärmebehandlung und Inspektionsergebnisse beeinflussen alle die Leistung.
Vor der Produktion sollten Käufer die genauen Legierungsspezifikationen, geltenden Materialstandards, erforderlichen mechanischen Eigenschaften und etwaige Nachbehandlungen mit dem Hersteller bestätigen.
Unterschiedliche Gusstechnologien dienen unterschiedlichen Produktionszielen. Die beste Wahl hängt von der Komponentengeometrie, dem jährlichen Bedarf, den Materialanforderungen, den Werkzeuginvestitionen und den akzeptablen Fehlerquoten ab.
| Vergleichsfaktor | Niederdruck-Druckguss | Hochdruck-Druckguss | Schwerkraft-Druckguss |
|---|---|---|---|
| Metallfüllung | Kontrollierter Druck von unten | Hochgeschwindigkeitseinspritzung unter hohem Druck | Hauptsächlich durch die Schwerkraft angetrieben |
| Typische Stärken | Kontrollierte Füllung und Potenzial für solide Strukturgussteile | Hohe Produktionsgeschwindigkeit und komplexe dünnwandige Formen | Relativ einfache Prozess- und Werkzeuganordnung |
| Produktionsgeschwindigkeit | Im Allgemeinen mäßig bis langsam | Im Allgemeinen schnell | Im Allgemeinen moderat |
| Materialnutzung | Abhängig vom Formendesign oft günstig | Hängt vom Läuferdesign und den Recyclingpraktiken ab | Hängt vom Anschnitt- und Zuführungsdesign ab |
| Wärmebehandlung | Bei geeigneten Legierungen und einwandfreien Gussteilen möglich | Bei einigen Anwendungen durch Porosität und Prozessbedingungen begrenzt | Bei geeigneter Legierung und Gussqualität möglich |
| Typische Anwendungen | Räder und Strukturteile aus Aluminium | Gehäuse, Halterungen und Großserienkomponenten | Allgemeine Aluminiumkomponenten und Industrieteile |
LPDC ist nicht automatisch jeder Alternative überlegen. Hochdruck-Druckguss kann vorzuziehen sein, wenn eine schnelle Produktion und dünne Wände Priorität haben. Der Schwerkraft-Kokillenguss bietet möglicherweise einen einfacheren Weg für geeignete Komponenten. Ingenieure sollten die gesamten Fertigungsanforderungen vergleichen, anstatt einen Prozess basierend auf einem Parameter auszuwählen.
Weitere Informationen finden Sie in den Produktionsressourcen von Xuxing für Aluminiumguss und prüfen Sie die Eignung von Lösungen für den Dauerformguss für die beabsichtigte Anwendung.
Zuverlässiger Niederdruck-Druckguss hängt vom Zusammenspiel von Materialeigenschaften, Werkzeugdesign, Wärmemanagement und Produktionskontrollen ab. Mehrere Faktoren verdienen besondere Aufmerksamkeit.
Für kritische Komponenten kann ein Qualitätsplan Maßberichte, Härte- oder Zugprüfungen, metallografische Untersuchungen und Röntgenuntersuchungen umfassen. Nicht jedes Teil erfordert jeden Test; Der Inspektionsplan sollte die Zeichnung, die Servicebedingungen und die Kundenspezifikationen widerspiegeln.
Bei der Auswahl eines Lieferanten geht es um mehr als nur den Vergleich des Erstangebots. Käufer sollten prüfen, ob der Hersteller dauerhaft Komponenten herstellen kann, die den erforderlichen technischen und kommerziellen Spezifikationen entsprechen.
Xuxing, auch bekannt als Ningbo Yinzhou Das Unternehmen verfügt über mehr als 17 Jahre Fertigungserfahrung und eine Produktionskapazität von über 500 Teilen pro Tag. Käufer sollten die aktuelle Kapazität, den technischen Umfang und die projektspezifischen Anforderungen direkt mit dem Unternehmen abklären.
Um ein genaues Angebot zu erstellen, stellen Sie dem Lieferanten 2D-Zeichnungen oder 3D-Modelle, Legierungsanforderungen, Jahresbedarf, Toleranzspezifikationen, Erwartungen an die Oberflächenbeschaffenheit sowie etwaige Prüf- oder Zertifizierungsanforderungen zur Verfügung.
Der Hauptzweck besteht darin, Metallkomponenten herzustellen, indem eine Dauerform unter kontrolliertem Gasdruck mit einer geschmolzenen Legierung gefüllt wird. Dieses Verfahren kann die Füllstabilität verbessern, bestimmte Gussfehler reduzieren und die Herstellung von Aluminiumteilen mit konsistenten mechanischen Eigenschaften unterstützen.
Ja. Niederdruck-Druckguss wird häufig zur Herstellung von Aluminiumrädern eingesetzt, da eine kontrollierte Füllung und Druckzufuhr eine gute strukturelle Integrität und Ermüdungsbeständigkeit unterstützen kann. Die endgültige Eignung hängt von der Legierung, dem Raddesign, der Wärmebehandlung und den Validierungstests ab.
Beim Niederdruck-Kokillenguss wird geschmolzenes Metall meist von unten mit einem relativ niedrigen Gasdruck in eine Form bewegt. Beim Hochdruck-Druckguss wird Metall schnell und mit viel höherem Druck eingespritzt. LPDC wird häufig wegen struktureller Integrität und wärmebehandelbaren Legierungen ausgewählt, während HPDC häufig für hohe Produktionsraten und komplexe dünnwandige Teile ausgewählt wird.
Ja, ausgewählte Aluminiumlegierungen können einer Wärmebehandlung, einschließlich einer T6-Behandlung, unterzogen werden, wenn die Gussqualität und die Legierungszusammensetzung geeignet sind. Der Hersteller sollte den Prozess, die Behandlungsparameter und die endgültigen mechanischen Eigenschaften anhand der Projektspezifikationen überprüfen.
Zu den wichtigsten Kostenfaktoren gehören Bauteilgröße und -komplexität, Legierungsauswahl, Werkzeugdesign, jährliche Bestellmenge, Produktionszykluszeit, Bearbeitung, Wärmebehandlung, Inspektion und Endbearbeitungsanforderungen. Die Bereitstellung vollständiger technischer Spezifikationen hilft Lieferanten, ein zuverlässigeres Angebot zu erstellen.
Stellen Sie eine Komponentenzeichnung oder ein 3D-Modell, die Materialqualität, das geschätzte Jahresvolumen, kritische Abmessungen, Oberflächenanforderungen, Wärmebehandlungsanforderungen und Prüfkriterien bereit. Wenn das Teil sicherheitskritisch ist oder Druck- oder Ermüdungsbelastungen standhalten muss, geben Sie die entsprechenden Leistungsanforderungen klar an.
Niederdruck-Druckguss bietet Herstellern eine praktische Möglichkeit, Aluminiumkomponenten mit kontrollierter Metallfüllung, guter Materialausnutzung und dem Potenzial für zuverlässige mechanische Leistung herzustellen. Seine Wirksamkeit hängt von der Auswahl der richtigen Legierung, der Optimierung des Form- und Druckprofils, der Kontrolle der Erstarrung und der Anwendung geeigneter Prüfmethoden ab. Für Automobil-, Industriemaschinen- und andere anspruchsvolle Anwendungen ist die Bewertung des gesamten Herstellungsprozesses von entscheidender Bedeutung, um eine gleichbleibende Qualität und wettbewerbsfähige Produktionskosten zu erzielen.
Wenn Sie maßgeschneiderte Aluminiumgussteile beschaffen oder Gussverfahren für ein neues Projekt vergleichen, kann Xuxing Ihnen dabei helfen, geeignete Fertigungsoptionen zu erkunden. Teilen Sie Ihre Zeichnungen, Materialanforderungen, Zielmengen und Qualitätsspezifikationen mit, um die nächsten Schritte zu besprechen.Kontaktieren Sie unsFordern Sie noch heute ein Angebot an und erfahren Sie mehr über auf Ihre Anwendung zugeschnittene Niederdruck-Druckgusslösungen.